خط مسحوق الطلاء الافقی
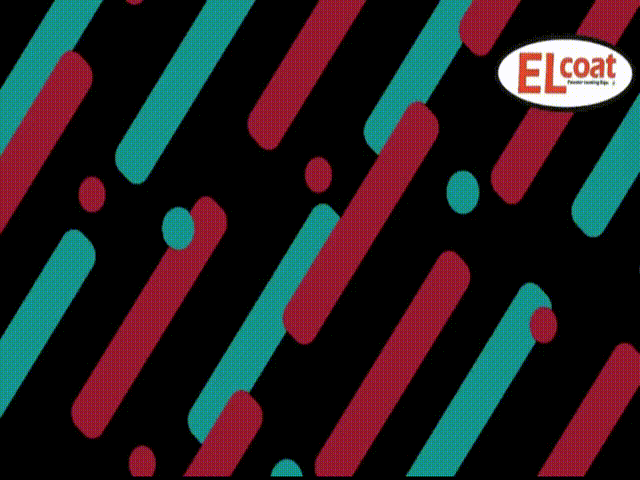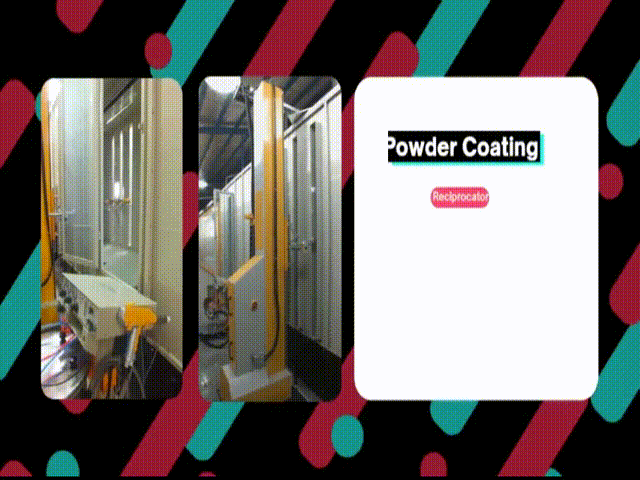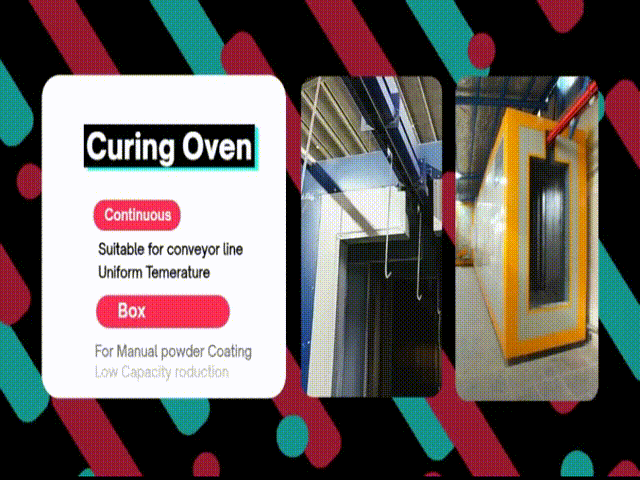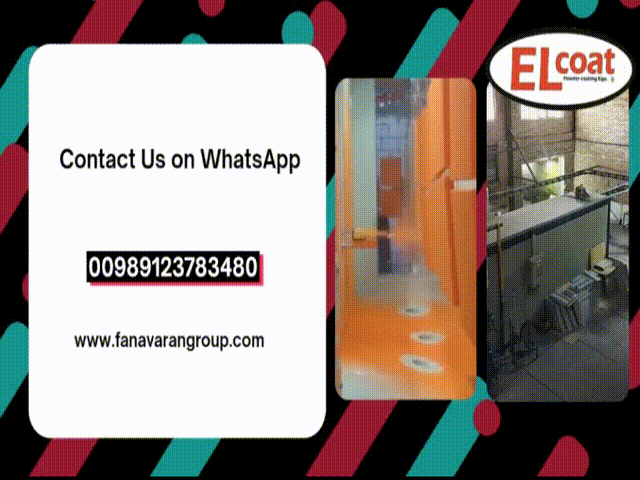
تشتمل معدات خط مسحوق الطلاء المستمر على عدة مراحل غسيل، ونظام رش أوتوماتيكي، وكابينة رش، ونظام إعادة تدوير وتجميع المسحوق، وفرن معالجة الطلاء ونظام النقل. في هذا الخط أولاً يجب تنظيف أسطح الأجزاء بشكل كامل من كافة الملوثات السطحية.
بعد تجفيف سطح القطعة، يتم إدخال الأجزاء إلى حجرة الرش وبعد طلائها بواسطة آلة الرش الكهروستاتيكي، تدخل إلى فرن تحميص الطلاء، والذي بعد 10-15 دقيقة وبدرجة حرارة 180-200 درجة مئوية، تتم إزالة الأجزاء المطلية من خط الإنتاج وتنتهي عملية التلوين.
خط مسحوق الطلاء العمودی
من أجل زيادة قدرة طلاء المسحوق في مجمعات صناعة الألومنيوم، يمكن استخدام معدات خط طلاء المسحوق العمودي بقدرة أكبر بعدة مرات. الفرق الوحيد بين خطوط ألوان المسحوق الأفقية والعمودية هو أساس تصميم خط الألوان وطريقة تعليق الأجزاء على نظام النقل. يحتوي خط رش المسحوق العمودي على المكونات التالية:
1- نظام التحميل وهو مزود بسلسلة من البكرات ويتيح للقطاعات أن تتحول تدريجياً من الأفقي إلى الرأسي.
2- نظام الغسيل وهو عبارة عن مزيج من وضع الرش والشلال، بحيث يتم غسل سطح البروفيلات بالكامل ويصبح جاهزًا للطلاء.
3- فرن التجفيف
4- نظام رش المسحوق، حسب الطاقة الإنتاجية، يمكن تركيب ما يصل إلى 48 جهاز رش مسحوق على شكل 2 كابينة على شكل حرف V، على أذرع 2 روبوت بطول 9 أمتار. كما أن المقصورة متصلة بإعصار أحادي كبير لإزالة المسحوق الزائد من منطقة المقصورة بشكل مستمر.
5- بعد مغادرة منطقة الرش، تدخل المقاطع إلى فرن معالجة الطلاء. في النهاية، يتم تغيير الأوضاع تدريجيًا من العمودي إلى الأفقي بمساعدة نظام الإخلاء ويتم إعدادها للمرحلة التالية.
من بين الميزات التقنية لهذا الخط رش المسحوق على ارتفاع 8 أمتار، وتوريد المسحوق للمسدسات، وتوحيد طلاء المسحوق على طول المقطع الجانبي، وتوحيد درجة حرارة الفرن على طول الفرن وارتفاعه، والسرعة العالية للناقل (حوالي 3 أمتار في الدقيقة). في ظروف عمل متساوية ونفس المنتج، يمكن للخط العمودي زيادة الطاقة الإنتاجية بما يصل إلى 6 أضعاف الخط الأفقي.